Ahşap, MDF ve STL Rölyef İşler İçin Net Ayar Rehberi
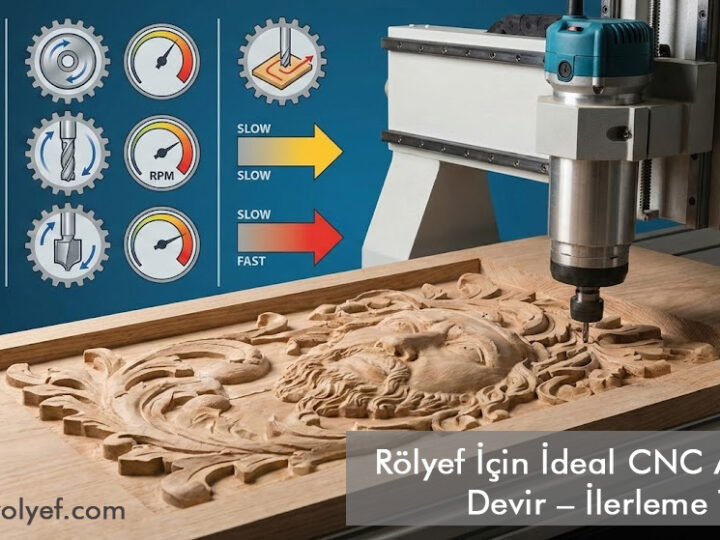
CNC’de rölyef (3D kabartma) işlerken en çok sorun yaşanan konu doğru devir (RPM) ve ilerleme (feed rate) ayarlarıdır.
Yanlış ayarlar; yüzey bozukluğu, yanık izleri, detay kaybı ve uç kırılmasına neden olur.
Bu yazıda, ahşap ve MDF için ideal CNC ayarlarını tablo halinde ve uygulamaya dönük şekilde bulacaksınız.
🔧 CNC Rölyef İşlemede Temel Mantık
Rölyef işlemede genelde iki aşama vardır:
✔ Kaba İşleme (Roughing)
- Amaç: Hızlı malzeme kaldırmak
- Büyük uç kullanılır (6–8 mm)
✔ İnce İşleme (Finishing)
- Amaç: Detay ve yüzey kalitesi
- Küçük uç kullanılır (1–3 mm ball nose)
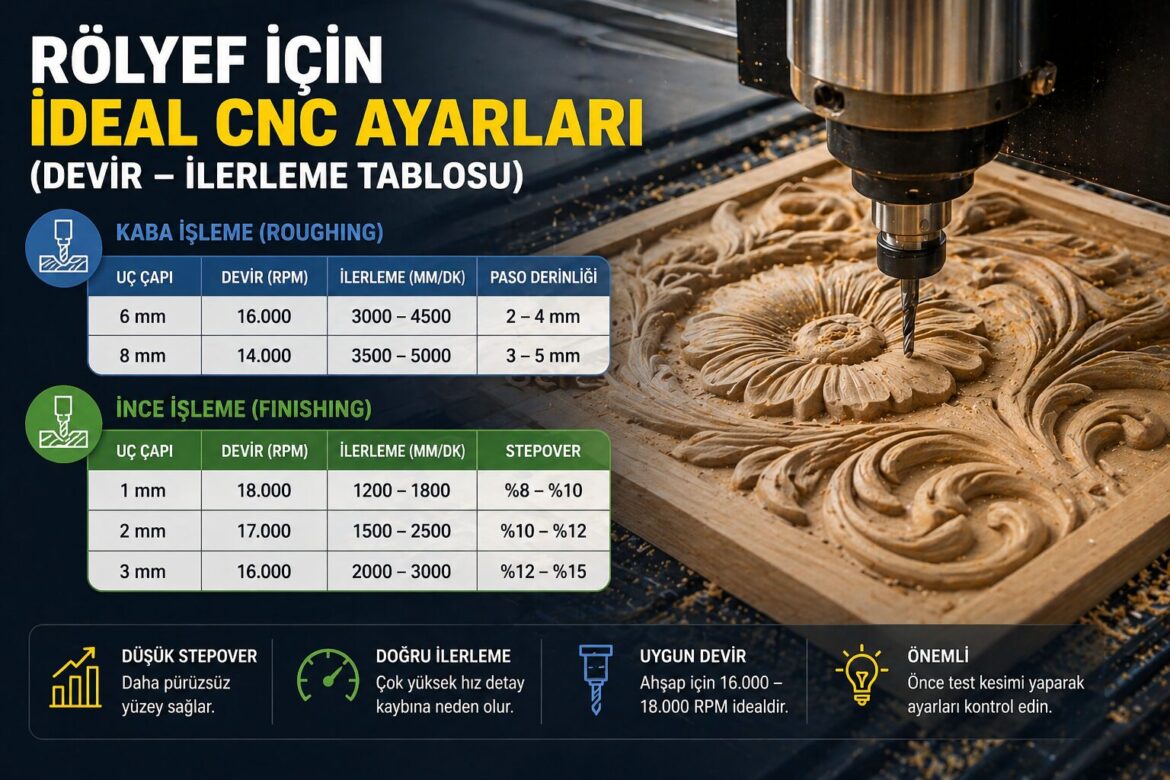
📊 CNC Rölyef Ayar Tablosu (Ahşap & MDF)
🔹 Kaba İşleme (Ball Nose / Düz Uç)
| Uç Çapı | Devir (RPM) | İlerleme (mm/dk) | Paso Derinliği |
|---|---|---|---|
| 6 mm | 16.000 | 3000 – 4500 | 2 – 4 mm |
| 8 mm | 14.000 | 3500 – 5000 | 3 – 5 mm |
🔹 İnce İşleme (Ball Nose – Rölyef)
| Uç Çapı | Devir (RPM) | İlerleme (mm/dk) | Stepover |
|---|---|---|---|
| 1 mm | 18.000 | 1200 – 1800 | %8 – %10 |
| 2 mm | 17.000 | 1500 – 2500 | %10 – %12 |
| 3 mm | 16.000 | 2000 – 3000 | %12 – %15 |
🎯 Rölyef Kalitesini Artıran Kritik Ayarlar
✔ Stepover (Yan Adım Mesafesi)
- Düşük stepover = daha pürüzsüz yüzey
- Öneri: %8 – %12
✔ Feed Rate (İlerleme)
- Çok yüksek → detay kaybı
- Çok düşük → yanık izleri
✔ Spindle Devir
- Ahşap için genelde 16.000 – 18.000 RPM ideal
- Düşük devir = zor kesim
- Yüksek devir + düşük ilerleme = yanık
⚠️ En Sık Yapılan CNC Ayar Hataları
❌ Aynı ayarla hem kaba hem ince işleme yapmak
❌ Büyük uçla detay işlemek
❌ Stepover’u yüksek tutmak
❌ Ucu derin daldırmak
❌ Malzemeye göre ayar yapmamak
🪵 Malzemeye Göre Ayar Farkları
MDF
- Daha homojen
- Yanık izine daha yatkın
👉 Feed rate biraz yüksek tutulmalı
Masif Ahşap
- Lif yönüne dikkat edilmeli
👉 Daha dengeli ayar gerekir
🧠 Profesyonel Tavsiyeler
✔ Önce küçük bir deneme kesimi yap
✔ STL dosyanın çözünürlüğünü kontrol et
✔ İnce işleme için mutlaka küçük çap ball nose kullan
✔ Uç keskinliğini sürekli kontrol et